English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

le cordon de butyle se décale après un changement de largeur d’intercalaire
Décalage du cordon de butyle après un changement de largeur d’entretoise : ce qu’il faut vérifier
Lorsqu’un cordon de butyle se décale immédiatement après un changement de largeur d’entretoise, vérifiez la position physique de l’entretoise avant de modifier la température ou la pression du mastic. La nouvelle largeur peut être correctement saisie à l’écran alors que l’entretoise passe encore plus près d’une buse que de l’autre. Un guide peut ne pas avoir atteint sa position attendue, le profil peut être tordu, ou un résidu durci peut affecter une buse. Conservez la dernière image acceptable et la première image défectueuse. Les comparer est généralement plus utile que de régler plusieurs paramètres à la fois.
Commencez par ce qui a changé
Si la machine appliquait normalement le revêtement avant le changement d’entretoise, commencez par le changement.
Confirmez l’entretoise qui est arrivée à la machine. Ne vous fiez pas uniquement à la fiche de commande ou à l’emballage. Vérifiez sa largeur réelle, la forme de son profil et son état. Un profil différent avec la même largeur nominale peut ne pas se loger exactement de la même manière dans les guides.
Examinez l'espaceur pour détecter des courbures, torsions, bosses ou bords endommagés. Lorsque le profil ne se déplace pas d'équerre, les deux côtés peuvent passer les buses de revêtement à des positions différentes.
Cela ne signifie pas automatiquement que la machine nécessite un recalibrage. Déterminez d'abord si le problème suit le nouvel espaceur ou persiste lorsque l'espaceur précédent est testé à nouveau.
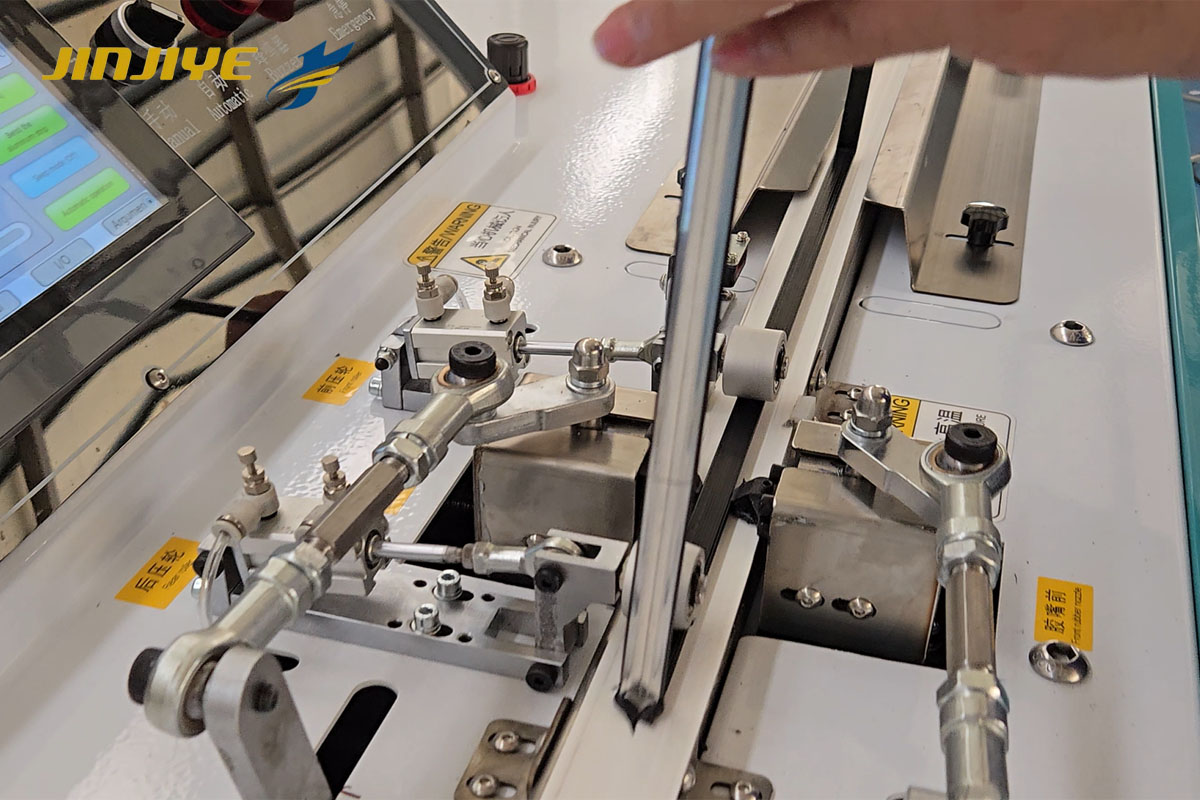
Vérifiez le centrage et les guides de l'espaceur
Un réglage de largeur indique au système de commande quel espaceur est attendu. Cela ne prouve pas que l'espaceur est physiquement centré lorsqu'il atteint le point de revêtement.
L'équipement étant arrêté et sécurisé conformément à son manuel, un opérateur formé doit inspecter les positions des guides et le chemin de l'espaceur. Vérifiez si :
Les deux côtés de l'espaceur sont soutenus de manière uniforme.
Le profil pénètre dans la zone de revêtement sans pencher.
Les guides se sont déplacés à la position de changement prévue.
Des matériaux en vrac ou des résidus de mastic empêchent un mouvement complet.
L’entretoise reste centrée de l’entrée à la sortie.
Ne placez pas les mains à l’intérieur d’une section de revêtement en fonctionnement. L’inspection, le nettoyage et le réglage doivent suivre la procédure de sécurité du fabricant de la machine.
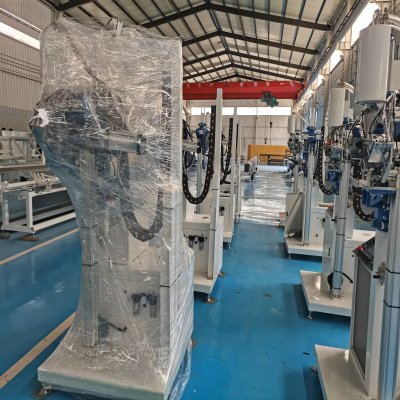
Pour les usines qui traitent plusieurs tailles d’entretoises, un extrudeuse automatique de mastic butyle peut réduire les réglages manuels. Le premier cadre après un changement de largeur doit encore être vérifié avant de libérer tout le lot.
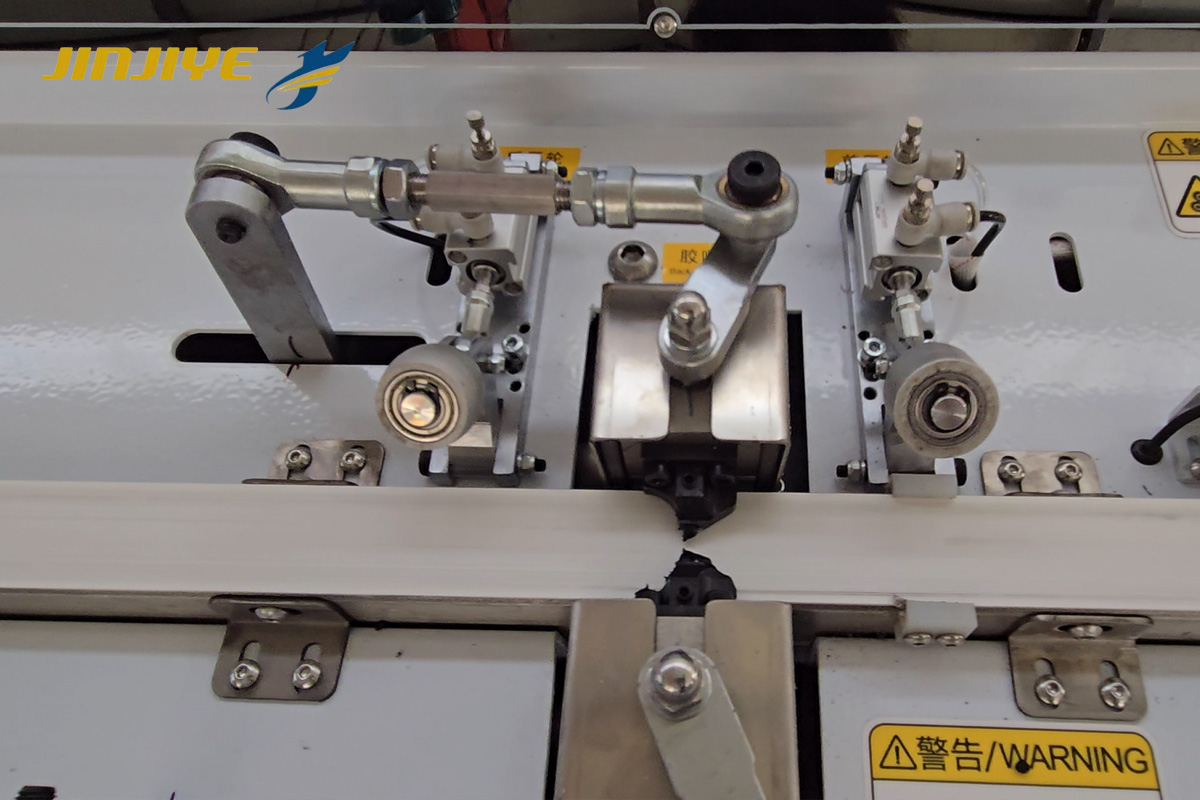
Inspectez les deux faces de la buse
Un petit dépôt sur une buse peut modifier l’aspect du revêtement.
Inspectez les faces de la buse en suivant la procédure de nettoyage approuvée. Recherchez la matière durcie, une ouverture irrégulière, des dommages de surface ou une pièce qui n’a pas repris sa position correcte. Comparez les côtés gauche et droit plutôt que de nettoyer uniquement le côté où le défaut est visible.
Évitez de racler la buse avec un outil métallique inadapté. Un dommage qui semble mineur peut affecter le revêtement ultérieur. Utilisez la méthode de nettoyage et les outils spécifiés pour la machine et le mastic.
Après le nettoyage, effectuez un court test avec la même entretoise. Si le revêtement revient au centre sans modifier la chaleur ou la pression, le problème était probablement lié au chemin du matériau ou à l'état de la buse plutôt qu'à la recette de production.
Ne modifiez pas la température, la pression et la vitesse en même temps
Le mastic primaire PIB est un matériau thermoplastique, son comportement change donc en fonction de son état et de la température d'application. Cependant, il n'existe pas une seule température correcte pour chaque produit butyle.
Utilisez la fiche technique actuelle du fournisseur de mastic ainsi que le manuel de l'équipement. Ne copiez pas une température provenant d'une autre usine ou d'un site Web. Différents produits peuvent spécifier des conditions d'application différentes.
Si l'entretoise est centrée et les buses sont propres, comparez l'état actuel de la machine avec la dernière configuration approuvée :
La machine a-t-elle terminé sa procédure de préchauffage spécifiée ?
La température affichée est-elle stable ?
Le lot de mastic ou le fournisseur a-t-il changé ?
Le matériau est-il dans sa période de stockage déclarée ?
La vitesse de production est-elle identique à celle de la configuration approuvée ?
La pression de la machine est-elle stable plutôt que fluctuante ?
Modifiez une seule variable autorisée à la fois et consignez le résultat. Si trois réglages sont modifiés simultanément, un cadre acceptable peut être produit sans révéler quel changement a corrigé le problème.
Lire le motif sur le cadre d’essai
L’emplacement du défaut peut restreindre l’inspection.
Si les deux cordons sont décalés dans la même direction sur tout le cadre, inspectez d’abord le centrage de l’entretoise et la position du guide.
Si un cordon est systématiquement plus fin ou interrompu alors que l’autre reste stable, vérifiez cette buse et son circuit de matière. Une buse obstruée ou endommagée est une possibilité, mais l’état de la machine et l’état du mastic doivent également être examinés.
Si les sections droites semblent acceptables mais que le revêtement change près des coins, observez comment le cadre est soutenu et guidé à travers le point de revêtement. Un cadre qui tourne, se soulève ou se tord peut modifier sa distance par rapport aux buses.
Si le premier cadre est de mauvaise qualité mais que les suivants s'améliorent progressivement, examinez la procédure de préchauffage et de démarrage. Ne présumez pas que produire davantage de cadres défectueux est un moyen acceptable de stabiliser la production.
Ces motifs sont des indices d'inspection, pas des diagnostics définitifs. Suivez le manuel de l'équipement avant d'effectuer des réglages.
Effectuez une vérification contrôlée du premier cadre
Après chaque changement de largeur d'entretoise, faites passer un cadre d'essai identifié avant de lancer la commande complète.
Enregistrez le profil et la largeur de l'entretoise.
Confirmez le programme machine sélectionné.
Vérifiez que l'entretoise est centrée dans les guides.
Inspectez le revêtement des deux côtés et autour de chaque coin.
Comparez le résultat avec l'échantillon approuvé par l'usine ou les critères d'inspection.
Ne libérez le lot restant qu'après l'acceptation de la première image.
Un simple contrôle visuel à plusieurs mètres de distance ne suffit pas. Examinez les deux faces sous un éclairage adapté. Confirmez que le revêtement est continu et positionné là où le processus IGU approuvé l'exige.
Les dimensions de cordon requises et les limites d'acceptation doivent provenir du processus validé de l'usine, du fournisseur de mastic, du cahier des charges client ou du programme de certification applicable. Elles ne doivent pas être inventées pour un article en ligne.
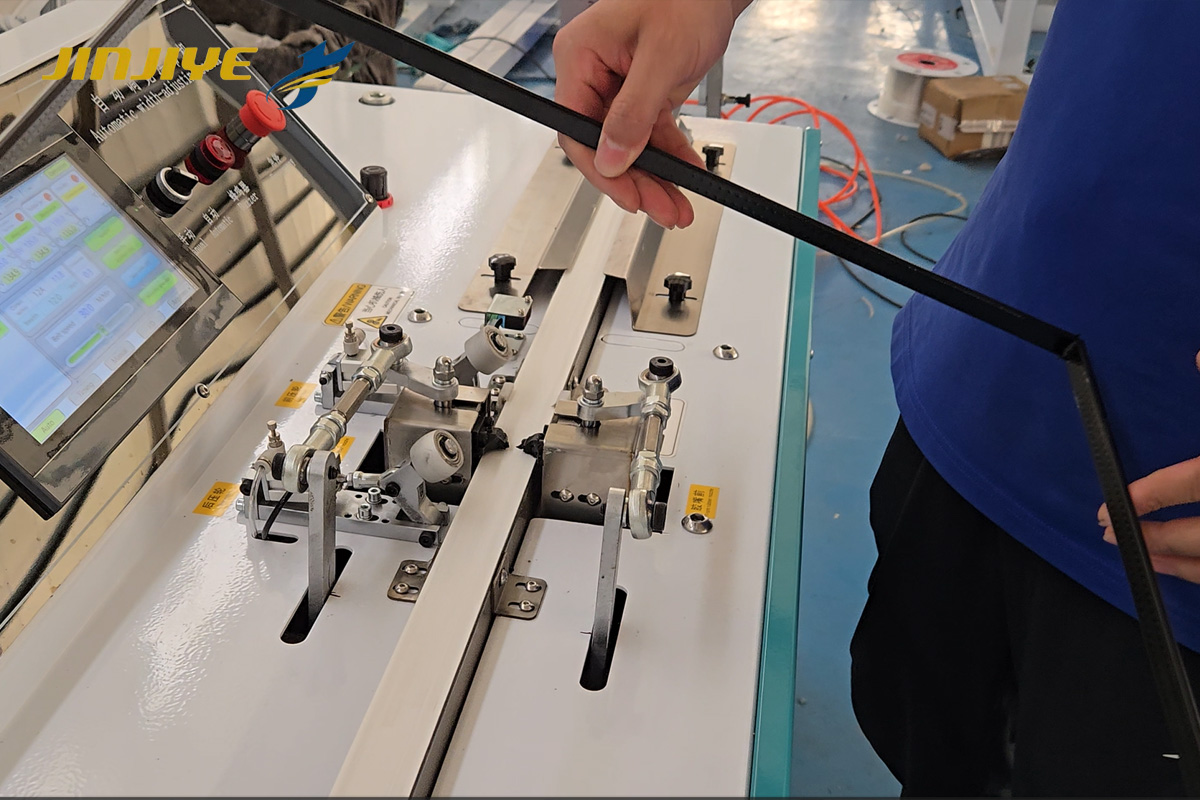
Vérifier le processus d'espacement en amont
La machine de revêtement peut révéler un problème survenu plus tôt.
Un cadre produit par un machine automatique de cintrage d'espaceurs en aluminium doit être vérifié pour ses dimensions hors tout, ses diagonales, l'état des angles et le point de jonction avant l'application de butyle. Un cadre hors d'équerre ou déformé risque de ne pas rester centré dans la section de revêtement.
Vérifiez également comment les cadres sont stockés et transportés. Appuyer plusieurs cadres contre un support inadapté peut déformer les profilés plus légers. La saleté, l’huile ou la poussière sur la surface de l’intercalaire peut créer un autre problème de revêtement même lorsque le cordon semble centré.
L’objectif est de séparer trois questions :
L’intercalaire est-il correct ?
Se déplace-t-il correctement ?
Le butyle est-il délivré correctement ?
Répondez-y dans cet ordre.
Ce que les acheteurs doivent vérifier avant de commander
Les usines utilisant de nombreuses largeurs d’intercalaire devraient demander une démonstration de changement avec leurs profilés réels.
Ne testez pas seulement un intercalaire pratique fourni par le fabricant de la machine. Envoyez des profilés représentatifs étroits, courants et plus larges, ainsi que des tailles de cadre typiques.
Demandez au fournisseur de démontrer :
Comment la largeur de l'espaceur est sélectionnée ou détectée.
Comment les guides et les buses se repositionnent.
Ce que l'opérateur doit inspecter après le changement.
Quels réglages peuvent être stockés pour les commandes répétées.
Comment les buses sont nettoyées en toute sécurité.
Quelles alarmes ou informations d'état sont affichées.
Quelles pièces de rechange et d'usure sont incluses.
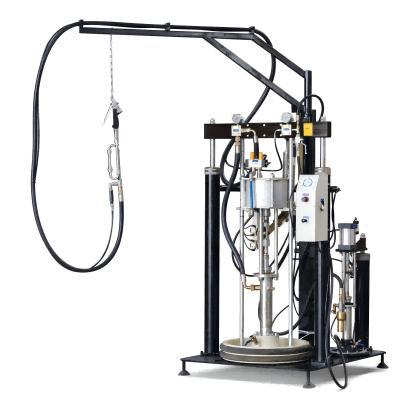
LeGamme d'extrudeuses de butyle JINJIYE peut être examinée lors de la comparaison des équipements, mais la configuration finale doit être confirmée en fonction des profilés d'espacement et du matériau butyle réellement utilisés par l'usine.
Conseil final
Lorsqu'un cordon de butyle se décale après un changement de largeur d'espaceur, revenez au dernier état confirmé. Vérifiez l'espaceur, le système de centrage et l'état de la buse avant de modifier les réglages du matériau.
Enregistrez la configuration approuvée pour chaque spécification d'espaceur habituelle et conservez un simple relevé de la première image. Un contrôle maîtrisé de cinq minutes est plus facile à gérer que de découvrir le même revêtement décentré sur tout un lot.
Pour la sélection d'équipement ou une assistance au dépannage, envoyez à JINJIYE le modèle de machine, le profil d'espaceur, les informations sur le produit butyle, les réglages actuels et des photographies nettes des deux côtés du cadre défectueux.
Foire aux questions
Pourquoi le revêtement de butyle est-il plus épais d'un seul côté ?
L'espaceur peut être décentré, une buse peut contenir des résidus, ou les deux voies de matériau peuvent ne pas distribuer de manière régulière. Vérifiez l'alignement physique avant de modifier les réglages de production.
Dois-je augmenter la température lorsque le cordon se déplace ?
Pas automatiquement. Un cordon déplacé commence souvent par un problème d'alignement de l'espaceur ou de la buse. Confirmez la température approuvée à partir de la fiche technique du mastic et du manuel de la machine avant d'apporter une modification.
Chaque changement de largeur d'espaceur doit-il être accompagné d'un cadre de test ?
Une vérification du premier cadre est un moyen pratique d'éviter qu'une configuration incorrecte ne soit répétée sur l'ensemble de la commande. L'usine doit définir et documenter sa propre procédure d'approbation.
Une seule extrudeuse de butyle peut-elle traiter différentes largeurs d'espaceur ?
De nombreuses machines automatiques sont conçues pour plusieurs largeurs, mais la plage prise en charge et la méthode de changement dépendent du modèle. Confirmez la compatibilité à l'aide des échantillons réels d'espaceurs de l'usine.
Pourquoi le revêtement semble-t-il correct sur les sections droites mais change-t-il aux coins ?
Le cadre peut changer de position lorsque le coin traverse la zone de revêtement. Inspectez la géométrie du cadre, le support et le mouvement ainsi que les buses.