English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Liste de contrôle de mise en service de la ligne de production d'IGU : ce qu'il faut vérifier avant la remise
Une ligne de production IGU peut fonctionner parfaitement lors d’une démonstration chez un fournisseur et pourtant causer des problèmes après son arrivée dans votre usine. La raison n’est généralement pas la vitesse annoncée dans la brochure. Elle réside plutôt dans la capacité de la ligne à traiter votre verre, vos matériaux, vos utilités et votre gamme de produits réels lors d’une journée de travail normale.
La mise en service et la réception finale sont l’étape où ces détails deviennent clairs. L’acheteur ne doit pas seulement demander si les machines peuvent fonctionner. La question plus importante est de savoir si le processus complet est stable, reproductible et facile à contrôler pour les opérateurs.
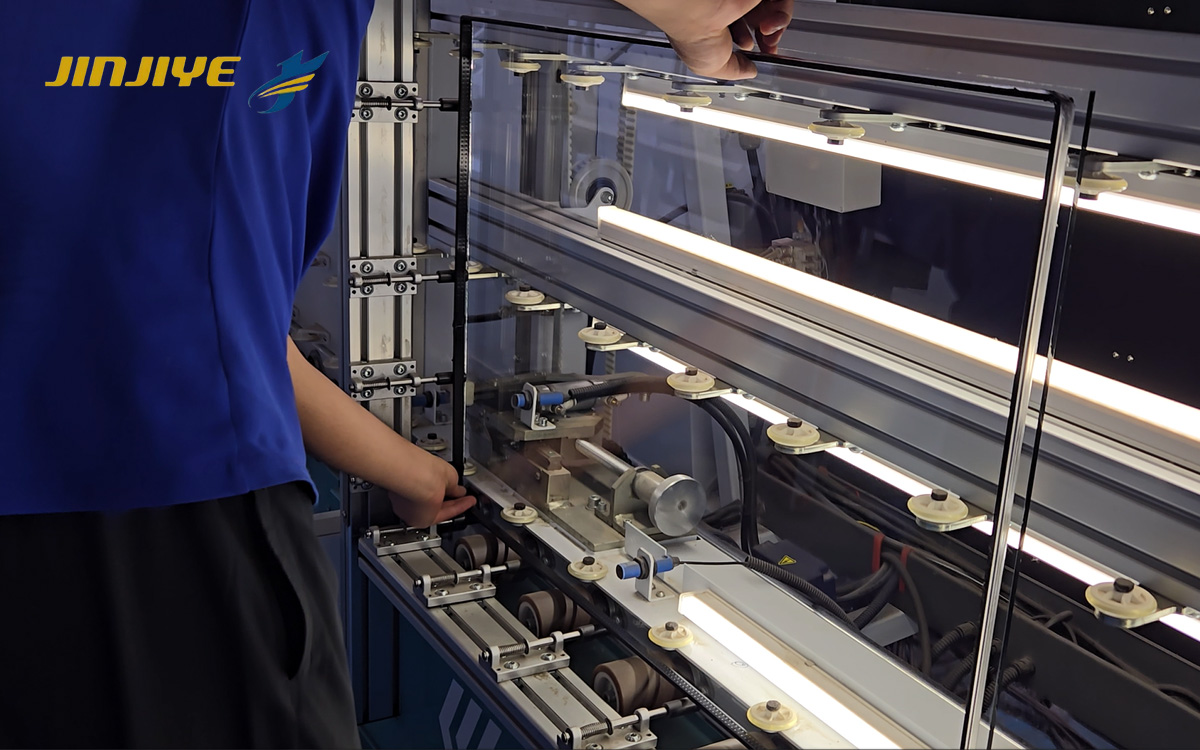
Que doit prouver l’essai de mise en service ?
Un essai de mise en service approprié doit répondre à quatre questions pratiques :
La ligne peut-elle traiter toutes les dimensions et épaisseurs de verre convenues ?
Produit-elle des unités acceptables de manière répétée, et non pas seulement un seul échantillon ?
Les alimentations électriques, pneumatiques, en eau et en gaz correspondent-elles aux exigences des machines ?
Des opérateurs formés peuvent-ils démarrer, arrêter, régler, nettoyer et entretenir l’équipement en toute sécurité ?
L’acceptation finale doit être fondée sur des spécifications convenues et des échantillons réels. Une courte démonstration avec un verre préparé ne suffit pas.
Élaborez le plan d’essai autour de vos produits réels
Avant le début de la mise en service, préparez une liste d’essais avec le fournisseur. Incluez les produits qui représentent votre production quotidienne plutôt que de tester uniquement le format le plus facile.
Un plan d’essai utile peut inclure :
Un petit vitrage isolant couramment produit
Une taille de commande typique
Le plus grand format de verre régulier
Le verre à faible émissivité, s’il fait partie de votre gamme de produits
Le triple vitrage, si nécessaire
Les unités remplies d’argon, si le remplissage au gaz est inclus
Différentes largeurs d’intercalaire et épaisseurs finies de vitrage isolant
Le fournisseur doit connaître l’épaisseur du verre, le type d’intercalaire, le mastic d’étanchéité et le résultat cible avant l’essai. Si possible, utiliser le verre et les matériaux de production de l’acheteur. Cela donne un résultat plus réaliste que l’utilisation d’échantillons préparés uniquement pour une démonstration en showroom.
Vérifier la ligne section par section
1. Chargement et convoyage du verre
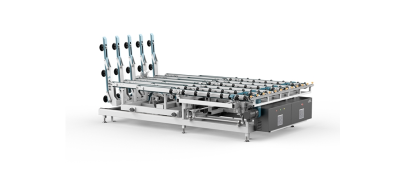
Commencez par le mouvement de base du verre. Vérifiez si les vitres entrent dans la ligne en douceur, restent stables sur les rouleaux et s’arrêtent dans la bonne position.
Faites attention aux petits détails :
Le verre touche-t-il le cadre ou le rail de guidage ?
Les sections de transfert sont-elles alignées ?
L’opérateur peut-il arrêter et redémarrer la ligne en toute sécurité ?
Le système gère-t-il différentes tailles de verre sans correction manuelle répétée ?
Une ligne qui avance rapidement mais provoque un contact avec les bords ou des ajustements fréquents de positionnement créera des problèmes par la suite.
2. Lavage et séchage
Un verre propre et sec est essentiel tant pour la qualité visuelle que pour la performance d’étanchéité. Pendant l’essai, inspectez le verre immédiatement après la laveuse.
Recherchez les traces d’eau, les bords humides, la poussière, les marques de brosses et les rayures. L’eau de rinçage finale, la pression des brosses et la section de séchage doivent être vérifiées ensemble. Si du verre à basse émissivité est inclus, confirmez que le sens de chargement et les réglages de nettoyage suivent les recommandations du fournisseur de verre.
Les usines peuvent examiner les Machine à laver le verre JINJIYE lors de l’évaluation de la section de lavage d’une ligne de vitrage isolant (IGU).
3. Préparation de l’intercalaire et remplissage du déshydratant
Le cadre intercalaire doit correspondre aux dimensions requises, sans torsion visible ni angles ouverts. Vérifiez les diagonales du cadre, les joints d’angle et la position par rapport au bord du verre.
Pour les usines utilisant un équipement automatique, la machine automatique de cintrage d'espaceurs en aluminiumetMachine automatique de remplissage de déshydratant doit être testée avec les largeurs d’intercalaire réellement utilisées en production.
Le premier cadre de chaque nouvelle dimension mérite une attention particulière. Une petite erreur dimensionnelle à ce stade peut affecter l’assemblage, le pressage et le scellement final.
4. Revêtement de butyle
Le cordon de butyle doit être continu et régulier sur tout le pourtour du cadre intercalaire. Vérifiez la position du cordon, sa hauteur, la température et la pression pendant un cycle de production normal.
Ne contrôlez pas uniquement les sections droites. Les angles révèlent souvent une pression instable ou des réglages de machine incorrects. Le extrudeuse à butyle automatique doit également être testé après un changement de taille, car un réglage qui fonctionne pour une largeur d’intercalaire peut ne pas convenir à une autre.
5. Assemblage, pressage et remplissage de gaz
Lors de l’assemblage, confirmez que les vitres et le cadre intercalaire restent alignés sans contact verre-à-verre. La section de pressage doit produire l’épaisseur finie requise sans endommager le verre ni déplacer l’intercalaire.
Si le remplissage de gaz fait partie de la ligne, vérifiez la méthode de remplissage, les points de raccordement, le processus de purge et le résultat du test. La machine de remplissage d’argon à pousser-tirer peut être évaluée conjointement avec les exigences du produit final.
Pour les projets plus importants, une ligne de production complète et automatique de vitrages isolants remplis de gaz doit être testée comme un système connecté unique plutôt que comme des machines séparées uniquement.
6. Scellement secondaire
Le test d’étanchéité secondaire doit couvrir le mélange du mastic, l’écoulement, la forme du cordon et la couverture des angles. L’opérateur doit être capable d’identifier le bon ratio et de réagir aux alarmes avant qu’un grand nombre d’unités ne soient affectées.
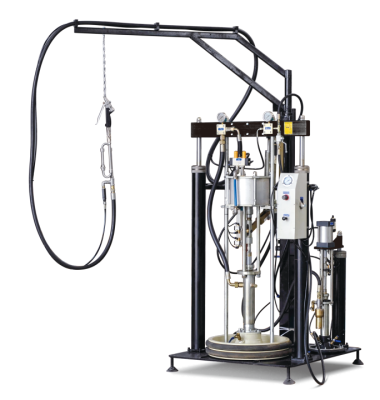
Selon la configuration sélectionnée, vérifiez le équipement de mastic d'étanchéité à deux composants ou les robot automatique d'étanchéité des vitrages isolants…
Conservez la première unité acceptée lors de l'essai. Elle pourra servir ultérieurement de référence lorsque les opérateurs régleront la machine ou formeront une nouvelle équipe.
Ne pas accepter la ligne sur la seule base de la vitesse
La vitesse de production est facile à mettre en avant et facile à mal interpréter. Un fournisseur peut annoncer le cycle le plus rapide dans des conditions idéales, alors que l'usine constate des temps d'attente plus longs en production normale.
Lors de la réception, consignez :
Temps de cycle réel
Temps d'attente entre les postes
Temps de changement entre les tailles de verre
Nombre de réglages de l’opérateur
Taux d’acceptation au premier passage
Alarmes et arrêts imprévus
Gaspillage de matière et unités rejetées
Un court essai peut masquer des problèmes. De nombreuses usines choisissent un lot contrôlé de plusieurs unités répétées pour chaque type de produit important. La quantité exacte doit être convenue avec le fournisseur avant les tests.
L’objectif n’est pas de viser le chiffre le plus élevé à l’écran. Il s’agit de confirmer que la ligne peut maintenir une qualité stable lors d’une production ordinaire.
Vérifier les utilités et la sécurité avant la remise
La machine doit être testée dans les mêmes conditions d’utilités que celles prévues lors de l’exploitation quotidienne. Confirmer la tension et la fréquence réelles, la pression d’air comprimé, l’alimentation en eau, le drainage et le raccordement à l’argon.
Les contrôles de sécurité doivent inclure :
Boutons d’arrêt d’urgence
Portes et protecteurs de sécurité
Comportement au redémarrage après une coupure de courant
Affichage des alarmes et procédure de réinitialisation
Accès pour le nettoyage et la maintenance
Passerelles sécurisées pour les opérateurs autour de la ligne
Conditions de bruit, de chaleur et de rejet d’eau
Tout protecteur manquant, toute connexion instable ou toute réponse d’alarme peu claire doit être consigné comme point ouvert avant la signature de la remise.
Que doit contenir le dossier de remise ?
Une remise complète doit inclure plus qu’un bon de livraison. Tenez un dossier de projet contenant :
Spécifications finales du produit accepté
Résultats des tests et fiches de première pièce
Réglages machine confirmés
Manuels d’utilisation et de maintenance
Plans électriques et pneumatiques
Liste recommandée de pièces de rechange
Sauvegarde logicielle et fichiers de paramètres
Registres de formation des opérateurs
Problèmes non résolus, responsable et date d’achèvement
Ce fichier devient utile des mois plus tard lorsqu’un nouvel opérateur rejoint l’équipe, qu’un paramètre est modifié ou qu’une alarme récurrente apparaît.
Réflexions finales
L’objectif de la mise en service n’est pas simplement de prouver que les machines peuvent démarrer. Il est de confirmer que le processus complet de l’IGU peut produire des produits stables avec le verre, les matériaux, les utilités et les opérateurs de l’acheteur.
Un test de réception rigoureux peut prendre plus de temps au début, mais il peut éviter des ajustements répétés, des retards de production et une responsabilité floue après l’installation. Avant de signer la réception finale, vérifiez l’ensemble du processus, depuis la préparation du verre propre et de l’intercalaire jusqu’au pressage, au remplissage de gaz, à l’étanchéité, à la documentation et à la formation des opérateurs.
Foire aux questions
Quand une ligne de production de vitrages isolants doit-elle être mise en service ?
La mise en service doit commencer après l’achèvement de l’installation, du raccordement aux utilités et de l’inspection de base de la machine. Le plan d’essai doit être convenu avant l’arrivée du technicien du fournisseur.
L’acheteur doit-il fournir le verre d’essai ?
Dans la mesure du possible, oui. Le verre, l’intercalaire et le mastic d’étanchéité de l’acheteur offrent un essai plus réaliste que des matériaux de démonstration spécialement préparés.
La vitesse de la machine suffit-elle pour la réception finale ?
Non. La réception doit également prendre en compte la répétabilité de la qualité, le temps de changement de série, les alarmes, les pertes de matière, les fonctions de sécurité et l’ergonomie pour les opérateurs.
Que se passe-t-il si certains articles échouent lors des tests ?
Consignez clairement le problème, en incluant la section de la machine, le produit échantillon, le message d’alarme et l’action corrective. Le dossier de passation doit identifier qui résoudra le problème et quand il sera résolu.