English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Que doivent vérifier les opérateurs lors du changement de fûts sur une extrudeuse de mastic bi-composant ?
Que doivent vérifier les opérateurs lors du changement de fûts sur une extrudeuse de mastic bi-composant ?
Après avoir changé un tambour de composant A ou B, ne remettez pas directement l'extrudeuse de mastic bicomposant en production complète. Confirmez l'identité et l'état du matériau, installez le récipient conformément aux instructions de l'équipement et du mastic, éliminez l'air emprisonné à l'aide de la procédure approuvée, et vérifiez que les deux composants s'alimentent et se mélangent correctement. Produisez un échantillon de test identifié et effectuez les vérifications requises du rapport, du mélange et du durcissement avant de libérer la prochaine commande d'IGU.
Le rapport de mélange correct, la quantité de purge, la limite d'exposition à l'air et le test d'acceptation dépendent du mastic. Ils ne doivent jamais être devinés à partir des réglages d'une autre usine.
Un changement de tambour est plus qu'un simple remplissage de matériau
Le changement de fût interrompt le système d'alimentation en matière. La plaque suiveuse se déplace, un récipient est ouvert et un composant peut être exposé à l'air ambiant. Une petite quantité d'air peut également pénétrer entre la surface de la matière et l'entrée de la pompe si le nouveau récipient n'est pas installé correctement.
La machine peut redémarrer et distribuer de la matière même lorsque le processus n'est pas encore stable. La première sortie peut contenir de l'air, de la matière non mélangée ou des résidus laissés dans le mélangeur. Un joint d'aspect lisse sur le bord du verre ne prouve pas que les deux composants ont été fournis dans les bonnes conditions.
C'est pourquoi le changement de fût doit être traité comme un changement de production contrôlé plutôt que comme un simple remplissage de routine.
Vérifier le nouveau matériau avant de l'ouvrir
Commencez par les étiquettes des récipients. Confirmez :
Fabricant et nom du produit
Identité du composant A ou du composant B
Numéro de lot ou de batch
Informations sur la date d'expiration ou la date limite d'utilisation
Taille du colis
Condition de stockage
Dommages visibles sur le récipient
Compatibilité avec le matériau déjà raccordé à la machine
Ne connectez pas un produit parce que sa couleur et la taille de son contenant semblent correctes. Différents types de mastic peuvent nécessiter des rapports de mélange, des conditions de traitement et des contrôles de qualité différents.
Vérifiez si le fournisseur de mastic exige que les deux composants proviennent de lots appariés. Certains systèmes n'exigent pas d'appariement des lots, tandis que d'autres peuvent avoir des contrôles spécifiques. Suivez la fiche technique actuelle plutôt que de créer une hypothèse générale à l'échelle de l'usine.
Préparez l'équipement en toute sécurité
Arrêtez l'équipement et suivez son manuel d'utilisation avant de déplacer une pompe, une plaque de suivi, un tuyau ou un contenant de matériau. Seul le personnel formé doit effectuer le changement.
Nettoyez la zone de contact accessible en utilisant la méthode approuvée. L'ancien matériau autour d'un joint de plaque de suivi peut l'empêcher de se positionner correctement. La saleté ou les résidus durcis peuvent également pénétrer dans le nouveau fût lors de l'installation.
N’utilisez pas un solvant inadapté, un grattoir métallique ou de l’air comprimé simplement parce qu’ils se trouvent à côté de la machine. Les produits de nettoyage et les outils doivent être compatibles avec le mastic d’étanchéité et l’équipement.
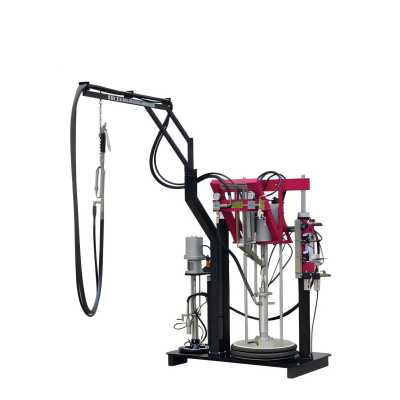
Le JINJIYE extrudeuse de mastic d’étanchéité à deux composants utilise des alimentations en matériaux séparées et un système de mélange. La séquence exacte de changement de fût dépend encore de la configuration de machine sélectionnée et du mastic d’étanchéité.
Réduire le risque d’air emprisonné
N’ouvrez le nouveau récipient que lorsque l’équipement est prêt à le recevoir. Suivez les instructions du fournisseur de mastic d’étanchéité pour retirer les films protecteurs, la matière de surface ou l’emballage.
Certains composants de durcissement sont sensibles à l’humidité atmosphérique et ne doivent pas rester exposés plus longtemps que ne le permet leur fabricant. Préparez les outils et la position de la machine avant d’ouvrir le récipient au lieu de le laisser découvert pendant le nettoyage de l’équipement.
Positionnez correctement le tambour sous la pompe. Abaissez le plateau suiveur conformément au manuel de la machine et utilisez la procédure d'éventage approuvée. L'objectif est de plaquer le plateau contre le matériau sans laisser de poche d'air.
Ne placez jamais les mains entre le plateau suiveur et le contenant. Ne contournez pas un protecteur, une vanne ou un verrouillage pour accélérer l'opération.
Rétablir les deux flux de matériau
Après l'installation, confirmez que le composant modifié atteint la pompe et la ligne de matériau de manière constante. Utilisez uniquement la séquence d'amorçage ou de purge spécifiée par les fournisseurs de l'équipement et du mastic.
N'augmentez pas la pression simplement pour pousser une poche d'air à travers le système. Une pression excessive peut créer un autre problème de processus et ne confirme pas que l'alimentation en matériau est devenue stable.
Observez la sortie en toute sécurité. Les signes suivants nécessitent une inspection plus approfondie :
| Observation après le changement | Premières zones à examiner |
|---|---|
| Le matériau crache ou contient des bulles | Air emprisonné, positionnement du plateau suiveur, installation du conteneur et alimentation en matériau |
| Stries claires ou foncées répétées | Alimentation en composants, état du mélangeur et consistance du mélange |
| Fluctuations de la pression de sortie | Alimentation de la pompe, source d'air, plateau suiveur et état du tambour |
| Le mastic reste mou ou durcit anormalement | Identité du produit, rapport de mélange et contrôle de durcissement défini par le fournisseur |
| Particules durcies apparaissent dans le matériau frais | État du mélangeur, temps d'ouverture autorisé du mélangeur et procédure de nettoyage |
Ces signes réduisent l'inspection mais n'établissent pas un diagnostic définitif. Enregistrez ce qui s'est passé avant de régler la machine.
Vérifier le processus de mélange avant de sceller les unités de production
La méthode de vérification correcte provient du fournisseur de mastic et de la procédure qualité approuvée de l’usine. Selon le produit, elle peut inclure :
Mesurer le rapport des composants
Vérifier la couleur et l’uniformité du mélange
Effectuer un test de mélange ou en papillon approuvé par le fournisseur
Vérifier le temps de pot ou le temps de prise
Inspecter la sortie pour détecter l’air emprisonné
Produire un échantillon d’adhérence ou de durcissement du mastic
Enregistrer les conditions ambiantes et celles du matériau
Ne pas juger le mélange uniquement à sa couleur. Un cordon visuellement uniforme peut malgré tout présenter un mauvais rapport ou un comportement de durcissement inadapté.
De même, ne pas modifier le rapport uniquement parce qu’un échantillon semble durcir lentement. La température, l’âge du matériau, la méthode d’essai et le moment de l’observation peuvent aussi influencer le résultat. Comparer le résultat avec la fiche technique actuelle et la référence approuvée par l’usine.
Sceller et identifier une unité d’essai
Avant de libérer le lot suivant, appliquer le mastic mélangé sur une pièce d’essai identifiée ou un vitrage isolant représentatif, conformément à la procédure de l’usine.
Consigner le fût qui a été changé, le lot de matériau, l’heure du changement, l’opérateur, l’observation initiale et les essais réalisés. Conserver l’échantillon pendant la durée exigée par le système qualité de l’usine.
La première unité de production doit rester traçable jusqu’au changement de fût. Si un problème apparaît plus tard, l’équipe peut déterminer s’il a commencé avant ou après l’installation du nouveau fût.
Ne pas libérer la production sur la seule apparence
Une surface propre est utile, mais la qualité du scellement secondaire dépend de plus que l’apparence. Le mélange doit recevoir les contrôles requis pour le mastic d’étanchéité réel et la construction de vitrage isolant certifiée.
L’article plus large sur les goulots d’étranglement du scellement secondaire explique comment un approvisionnement instable en matériaux peut ralentir tout le processus de vitrage isolant. Une purge excessive et des unités d’essai défectueuses peuvent aussi augmenter les déchets de mastic d’étanchéité produits par une usine de vitrage isolant…
Un contrôle court et maîtrisé après chaque changement de fût est plus facile à gérer que de retirer un mastic d’étanchéité mal mélangé d’un lot de production complet.
Tenir un registre simple des changements de fût
Le registre n’a pas besoin d’être compliqué. Inclure :
Date et heure
Identification de la machine
Composant remplacé
Anciens et nouveaux numéros de lot
Nom du produit d'étanchéité
Opérateur
Configuration approuvée utilisée
Purge ou amorçage terminé
Résultat du test de mélange ou de rapport
Résultat du test de durcissement
Première unité de production acceptée
Ne pas écraser l'observation d'origine lors d'un réglage. Enregistrer le réglage séparément afin que le personnel de maintenance et de qualité puisse voir ce qui a changé.
Ce que les acheteurs devraient demander à propos de la machine
Lors de la comparaison d'équipements pour mastics bicomposants, demandez au fournisseur de démontrer un changement de fût réel au lieu de montrer uniquement une distribution continue.
Confirmer :
Comment les plaques suiveuses sont levées, abaissées et ventilées
Comment les approvisionnements en composants A et B sont surveillés
Comment le rapport de mélange est réglé et vérifié
Comment le mélangeur est nettoyé ou remplacé
Quelles alarmes indiquent un tambour vide ou une alimentation instable
Comment la pression est relâchée en toute sécurité
Quels joints, filtres et pièces du mélangeur sont considérés comme des consommables
Quelle formation de l'opérateur est incluse
Utilisez le mastic prévu pour la production lorsque cela est possible. Un test effectué avec un autre matériau ne peut pas confirmer la configuration exacte requise pour le produit de l'acheteur.
Foire aux questions
Faut-il changer les deux fûts en même temps ?
Pas nécessairement. Cela dépend de la consommation de matière, du conditionnement et du système de mastic d’étanchéité. Chaque changement doit rester traçable, même lorsqu’un seul composant est remplacé.
Peut-on mélanger les anciens et les nouveaux lots de matière ?
Ne présumez pas que c’est possible. Suivez les instructions du fabricant de mastic d’étanchéité concernant les lots et la compatibilité. Consignez les anciens et les nouveaux numéros de lot dans l’enregistrement du changement.
Pourquoi l’extrudeuse crache-t-elle après le changement d’un fût ?
De l’air a pu pénétrer lors de l’installation, ou la plaque suiveuse peut ne pas être correctement en place. Arrêtez et suivez la procédure approuvée d’inspection et de purge plutôt que d’augmenter la pression à l’aveugle.
Les opérateurs peuvent-ils déterminer le rapport correct à partir de la couleur du mastic d’étanchéité ?
Non. La couleur peut révéler des problèmes de mélange évidents, mais elle ne remplace pas le rapport approuvé par le fournisseur ni les contrôles de durcissement.
Quand la production complète peut-elle redémarrer ?
Ne redémarrer qu'après que le flux de matière soit stable et que tous les tests de changement requis aient été réussis. Les critères de libération doivent provenir de la procédure qualité de l'usine et du fournisseur de mastic.
Rendre chaque changement de fût traçable
Un changement de fût réussi laisse trois choses : un flux de matière stable, un test qualité accepté et un enregistrement clair. Si l'un de ces éléments manque, l'usine ne peut pas être certaine que le processus de scellement secondaire est revenu à son état approuvé.
Pour la sélection d'équipement ou le dépannage, envoyez à JINJIYE le modèle de machine, le produit mastic, les tailles de fûts, les exigences de mélange et une vidéo enregistrée en toute sécurité via lepage de contact…