English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Pourquoi le second scellement limite la production d'IGU
Pourquoi le second scellement limite la production d'IGU
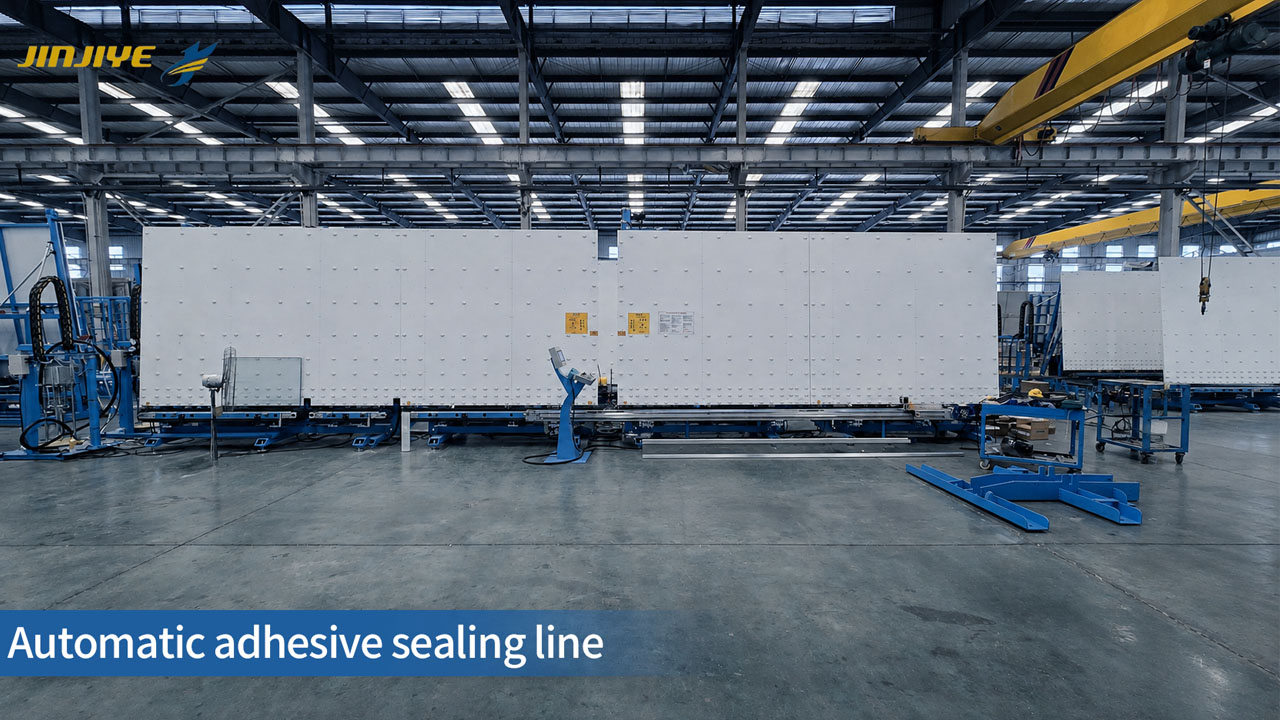
Le second scellement des IGU est souvent considéré comme l'étape finale de la production de verre isolant. Dans de nombreuses usines, c'est pourtant aussi le processus qui limite silencieusement la production quotidienne.
Une ligne de production peut laver, positionner, assembler et presser le verre efficacement, mais les unités finies peuvent encore s'accumuler devant le poste de second scellement. Lorsque le scellement ne peut pas suivre le rythme des processus en amont, l'usine produit davantage de verre non fini, et non davantage d'unités de verre isolant vendables.
Comprendre ce goulot d'étranglement aide les fabricants à décider s'ils ont besoin d'une meilleure planification de la production, d'un meilleur contrôle du mastic ou d'un robot de scellement pour verre isolant.
Le processus le plus lent détermine la production de l'usine
La capacité d'une usine d'IGU n'est pas déterminée uniquement par la vitesse de convoyage de la ligne de production principale.
La production réelle est limitée par le processus connecté le plus lent, qui peut être :
Préparation des cadres d'entretoise
Revêtement butyle
Assemblage du verre
Remplissage d'argon
Scellement secondaire
Manipulation du verre fini
Par exemple, supposons que la ligne principale puisse assembler 100 unités pendant un poste, mais que le poste de scellement ne puisse en terminer que 70. La production réelle de l’usine est d’environ 70 unités terminées, tandis que le verre restant attend le scellement.
Cette attente crée une manipulation supplémentaire, occupe de l’espace dans l’atelier et augmente le risque de dommages au verre ou de mélanges de production.
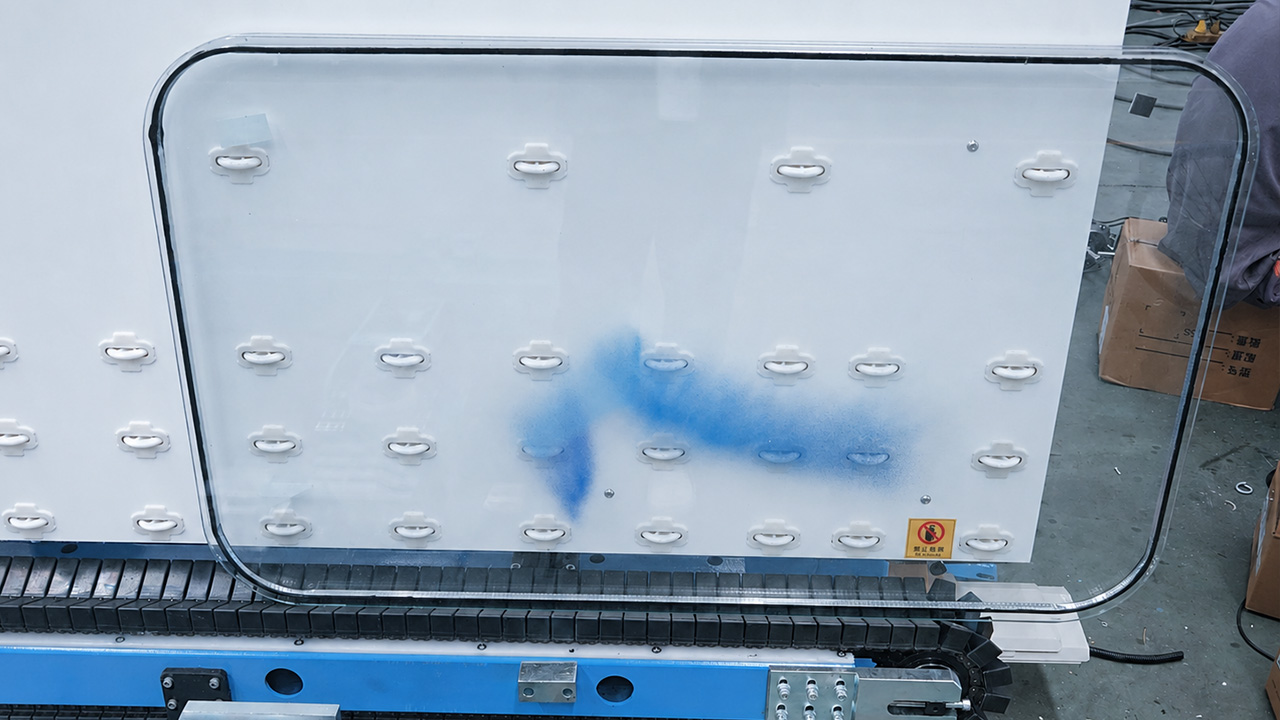
Cinq signes indiquant que le scellement est le goulot d’étranglement
1. Les unités finies attendent à côté de la ligne de production
Le signe d’avertissement le plus clair est une file croissante d’IGU pressées en attente de scellement secondaire.
Une file temporaire est normale pendant la production. Une file qui continue d’augmenter tout au long du poste signifie généralement que le processus de scellement ne peut pas suivre le cycle en amont.
Les usines devraient enregistrer combien d’unités attendent à différents moments de la journée au lieu de se fier uniquement aux impressions des opérateurs.
2. La production dépend d’un opérateur qualifié
Le scellement manuel secondaire nécessite de l'expérience, surtout lors du traitement de grands verres, d'espaces de scellement étroits ou de changements fréquents de dimensions.
Lorsqu'un ou deux travailleurs seulement peuvent produire un joint acceptable, l'usine devient dépendante des opérateurs individuels. La production peut ralentir considérablement en cas d'absence, de changement d'équipe ou de période de recrutement.
Cette dépendance rend également difficile le maintien d'une qualité constante entre les différentes équipes de travail.
3. Changements de qualité du mastic au cours du poste
L'application manuelle peut devenir moins régulière à mesure que les opérateurs se fatiguent ou que la pression de production augmente.
Les variations courantes incluent :
Profondeur inégale du mastic
Remplissage incomplet des coins
Aspect de surface irrégulier
Air emprisonné à l'intérieur du mastic
Mastic s'étendant sur la surface du verre
Remplissage insuffisant près des connexions d'espaceurs
Un bord fini peut sembler lisse de l'extérieur tout en contenant des vides internes. Les échantillons doivent donc être vérifiés par coupe transversale, et non seulement par l'apparence de surface.
4. Les unités de grande taille ou à triple vitrage prennent beaucoup plus de temps
Les unités de grande taille et à triple vitrage nécessitent plus de mastic et une manipulation plus soignée.
Elles peuvent également présenter :
Une plus grande longueur de périmètre
Des cavités de mastic plus larges ou plus profondes
Un poids fini plus élevé
Un contrôle des coins plus difficile
Un temps de rotation et de positionnement plus long
Un processus de scellement qui fonctionne pour le double vitrage résidentiel standard peut devenir trop lent lorsque l’usine commence à produire des unités architecturales ou à triple vitrage.
5. Les reprises sont concentrées aux coins
Les coins font partie des zones les plus difficiles pour l'étanchéité secondaire.
Un remplissage insuffisant des coins peut créer des points faibles dans le joint de bord. Cependant, un excès de matière augmente la consommation et génère un travail de nettoyage supplémentaire.
Des défauts répétés aux coins peuvent être liés à la technique de l'opérateur, à la stabilité de l'alimentation en mastic, au positionnement des intercalaires ou au contrôle de la trajectoire de la machine. L'ensemble du processus doit être vérifié avant d'attribuer la faute uniquement au matériau d'étanchéité.
Pourquoi l'étanchéité manuelle est à la traîne
Le scellement manuel peut convenir à une nouvelle usine, à un faible volume de production ou à des commandes très irrégulières. Ses limites deviennent plus visibles à mesure que la production augmente.
L'opérateur doit coordonner plusieurs tâches :
Positionner correctement l'IGU.
Contrôler la vitesse d'application.
Maintenir la profondeur de scellement correcte.
Remplir les quatre coins.
Tourner ou déplacer le verre en toute sécurité.
Nettoyer l'excédent de matériau.
Préparer l'unité suivante.
La vitesse de scellement dépend donc des dimensions du verre, de l'expérience de l'opérateur et de l'état du matériau.
Les changements fréquents entre produits petits, grands, à double vitrage et à triple vitrage réduisent également le rythme de production. La ligne principale peut s'ajuster automatiquement, tandis que le scellement manuel nécessite encore des repositionnements et des jugements répétés.
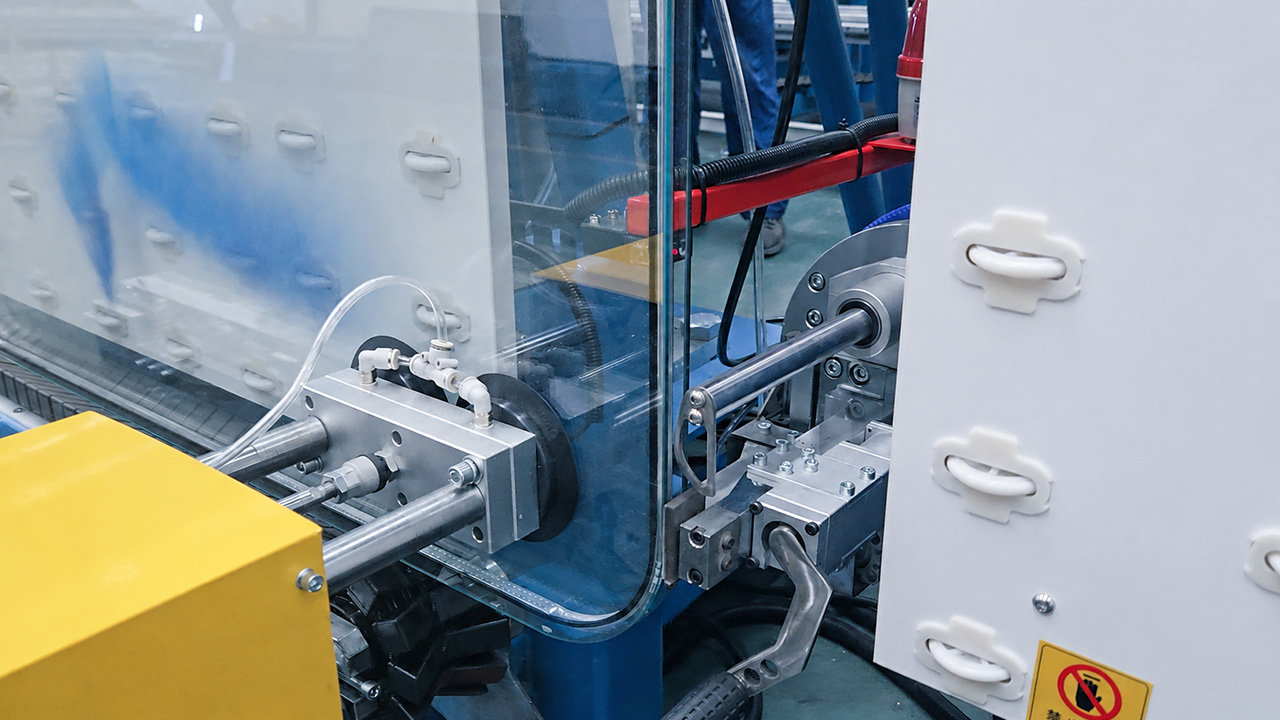
La qualité du scellement va au-delà de l'apparence de surface
Le but du mastic secondaire n'est pas seulement de créer un bord d'aspect net.
Le joint contribue également à protéger le bord de l'IGU des contraintes mécaniques et de l'exposition environnementale. Ses performances dépendent de plusieurs facteurs :
Type de mastic correct
Rapport de mélange stable
Profondeur de mastic adéquate
Remplissage complet des coins
Bords de verre propres
Recul précis de l’entretoise
Matériaux compatibles
Température de travail adaptée
Une machine automatique de scellement du verre peut améliorer la répétabilité de l’application, mais elle ne peut pas corriger des matériaux inadaptés, des surfaces contaminées ou un système d’alimentation en mastic instable.
Le robot de scellement, l’extrudeuse bicomposant et le processus de préparation des matériaux doivent fonctionner comme un système coordonné.
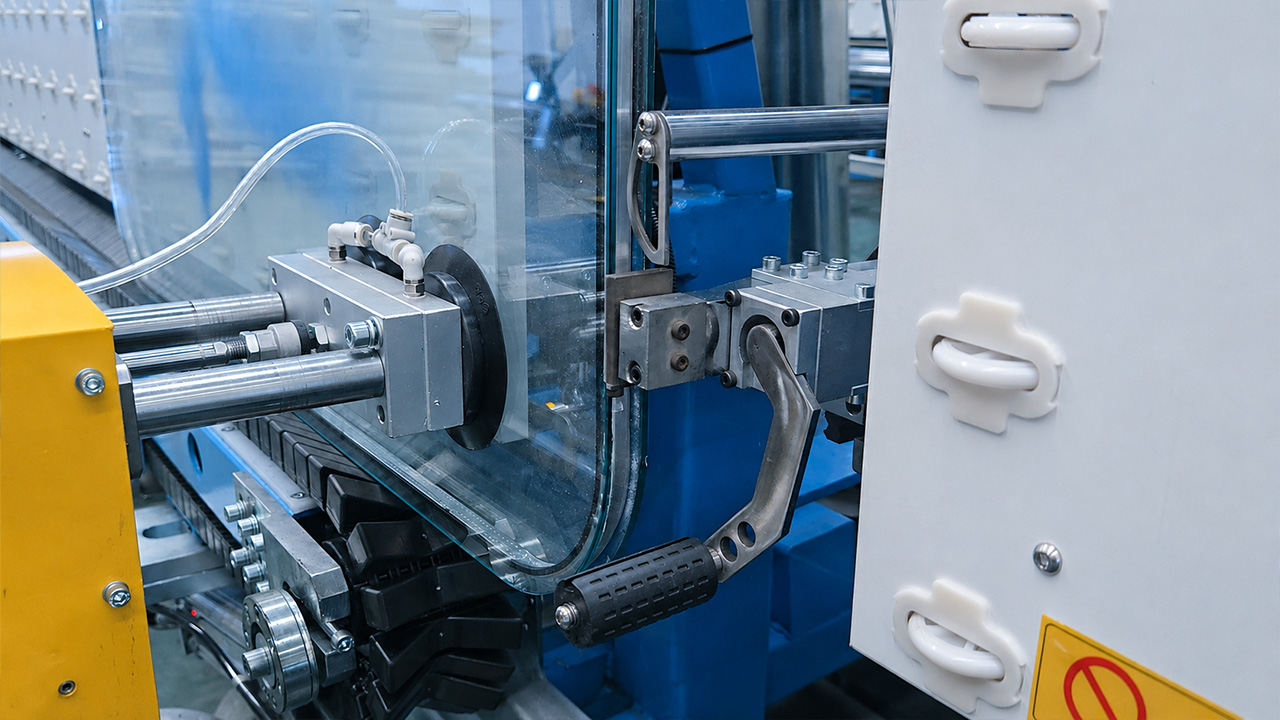
Quand une usine devrait-elle envisager l'automatisation ?
Un robot de scellement de verre isolant peut mériter d'être évalué lorsque l'usine rencontre une ou plusieurs des conditions suivantes :
Les unités de verre isolant finies attendent régulièrement le scellement
Le scellement manuel nécessite trop de travailleurs
La qualité du mastic varie entre les équipes
Le verre de grande taille ou lourd augmente
Les commandes de triple vitrage augmentent
Les exigences esthétiques des clients deviennent plus strictes
L'usine prévoit d'augmenter la capacité de sa ligne principale
Il est difficile de recruter des ouvriers qualifiés en scellement
L'automatisation ne devrait pas être choisie uniquement parce qu'elle semble plus avancée.
Une petite usine avec des commandes quotidiennes limitées peut obtenir un meilleur retour en améliorant d'abord la préparation des intercalaires, la manutention des matériaux ou la planification de la production. Le bon investissement dépend du goulot d'étranglement réel.
Que vérifier avant d'acheter un robot de scellement
Avant de demander une proposition d'équipement, l'acheteur doit fournir des informations complètes sur la production.
Spécifications du verre
Taille de verre minimale et maximale
Plage d'épaisseur du verre
Épaisseur maximale de l'IGU fini
Poids maximal de l'unité finie
Retrait de l'intercalaire et profondeur de scellement
Structure du produit
Ratio de double ou triple vitrage
Pourcentage d'unités rectangulaires et spéciales
Mix de commandes quotidien moyen
Pourcentage de verre de grande taille
Exigences relatives au verre Low-E ou feuilleté
Informations sur le mastic
Silicone, polysulfure ou autre matériau
Équipement actuel de distribution de mastic
Méthode de mélange et de distribution
Taille du colis
Consommation typique de matériau
Problèmes de qualité actuels
Conditions de l'usine
Production requise par équipe
Espace d'atelier disponible
Direction principale de la ligne de production
Direction d'entrée et de sortie du verre
Conditions locales de tension et d'air comprimé
Équipement de manutention existant
Ces informations aident le fournisseur à évaluer si la machine de scellement peut s'intégrer au processus actuel.
Ne pas mettre à niveau la station de scellement isolément
Installer un robot de scellement plus rapide n'augmente pas automatiquement la production de l'usine.
Les processus suivants doivent également suivre le rythme :
Les cadres d'espacement doivent être préparés dans le bon ordre.
Le revêtement de butyle doit être stable et continu.
La ligne principale doit fournir des unités correctement assemblées.
Le verre fini doit être retiré sans délai.
Les fûts de mastic et les pompes doivent être changés efficacement.
Les opérateurs doivent recevoir une formation sur le réglage et la maintenance des machines.
Le bon objectif n’est pas de maximiser la vitesse d’une seule machine. Il est d’équilibrer l’ensemble du flux de production d’IGU.
Comment JINJIYE aborde les projets de scellement d’IGU
JINJIYE fournit des équipements d'étanchéité pour vitrage isolant et des solutions complètes de production d'IGU pour les nouvelles usines et les mises à niveau de lignes existantes.
Avant de préparer une proposition, la configuration doit être évaluée en fonction de :
Dimensions réelles du verre
Objectif de production quotidienne
Structure du produit
Type de mastic
Équipement existant
Aménagement de l'atelier
Plan d'expansion future
Ce processus permet d'éviter deux erreurs d'achat courantes : choisir une machine qui ne correspond pas à la gamme de produits, ou investir dans une capacité inutile alors qu'un autre processus reste le véritable goulot d'étranglement.
Demander une évaluation du processus d'étanchéité
Le second scellement limite-t-il la production de votre usine d'IGU ?
Envoyer à JINJIYE :
Une liste typique des tailles de verre quotidiennes
Ratio de double et triple vitrage
Production requise par équipe
Type de mastic
Liste actuelle des équipements
Aménagement de l'atelier
Photos ou vidéos du processus de scellement
JINJIYE peut aider à évaluer si le problème provient de la capacité de l'équipement, de l'approvisionnement en matériaux, de l'agencement de la production ou de la coordination des processus.
OBTENEZ UNE SOLUTION D'ÉTANCHÉITÉ POUR IGU
Foire aux questions
Le scellement manuel est-il adapté à une petite usine de vitrage isolant ?
Oui. Le scellement manuel peut être pratique lorsque le volume de production est limité et que des ouvriers qualifiés sont disponibles. L'automatisation devient plus intéressante lorsque la production, la taille du verre ou les exigences de qualité augmentent.
Un robot de scellement réduit-il la consommation de mastic ?
Il peut améliorer la régularité d'application et réduire les excès de remplissage inutiles, mais la consommation réelle dépend également de la profondeur du mastic, du retrait de l'intercalaire, du périmètre du verre et des réglages de la machine.
Un robot de scellement peut-il traiter un triple vitrage ?
Cela dépend de la configuration de la machine, de l'épaisseur maximale du vitrage isolant, du poids du verre et de la structure de scellement. Les exigences du triple vitrage doivent être confirmées avant le choix de l'équipement.
Le robot de scellement doit-il correspondre à la vitesse de la ligne principale ?
Oui. L'objectif est d'équilibrer le processus d'assemblage en amont, le cycle de scellement et la manutention du verre fini, plutôt que de comparer séparément les vitesses maximales des machines.